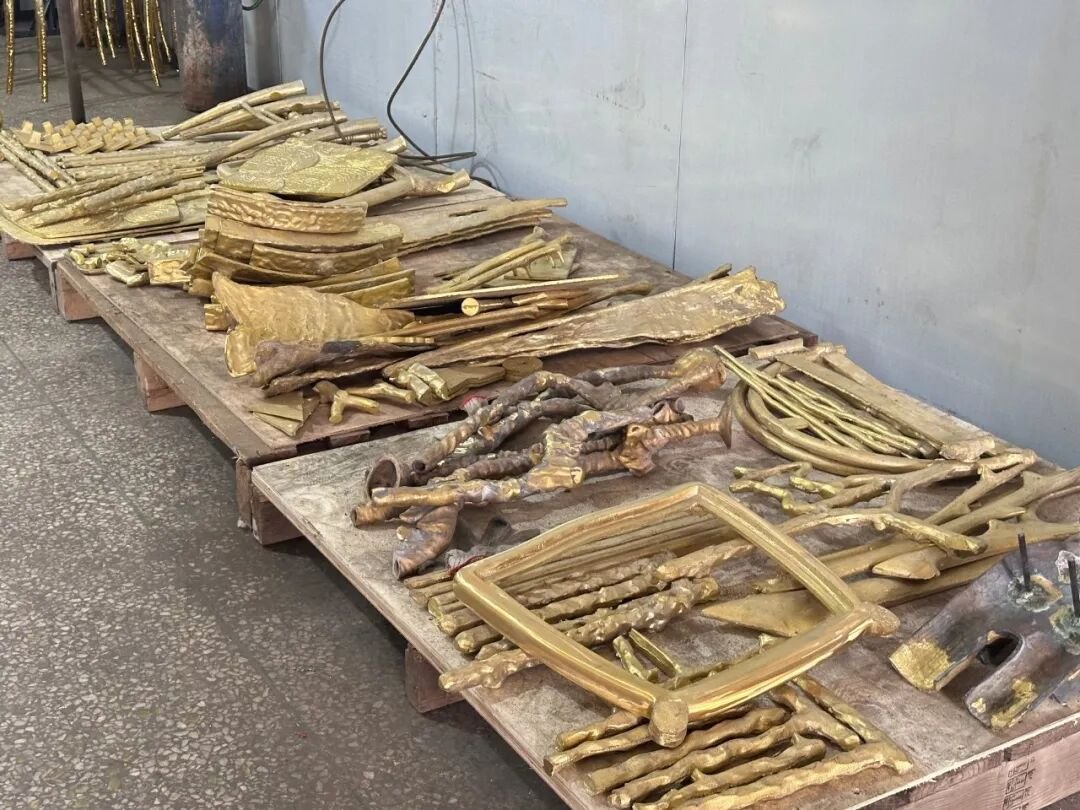
很多客户第一次听到"交期60天",反应差不多:皱眉,沉默几秒,然后问——"两个月?你们是不是产能不行?"我理解。我自己从业二十多年,做板木、做软体的时候,一套沙发从下单到出货,快的一周,慢的两周。两个月?以前我也觉得不可思议。直到我自己去蜡模车间站了三天。
失蜡铸铜的第一步,是雕蜡模。不是机器刻的,是人一刀一刀刻出来的。
蜡模车间里,年轻的师傅干了18年;年纪最大的张师傅今年六十二,做了三十八年蜡模。他每天早上八点坐到台前,拿一把刻刀,对着一块专用蜡材,一刀一刀雕出沙发扶手上的缠枝莲纹样。这种花纹,叶弧有七种变化——蜡的软硬、刀的角度、下刀的轻重,全靠那双手,机器的程序设定不了这么细的手感差异。
一张沙发的蜡模,张师傅平均做5到7天,复杂花纹的10天往上。按整个交期算,光蜡模就占去八分之一上下。
有人问能不能用3D打印替代。可以试,精度够用,但表面有层纹,铸完打磨要多花两天;而且3D打印做不出七种叶弧的手感变化——说实话,做出来了,张师傅一眼就能看出区别。
蜡模雕完,挂浆制壳:把蜡模一层层裹上耐火浆料,干了以后进窑焙烧,蜡熔化流出,留下空腔,再往里倒铜水。
每一层浆不能急——沾一层,等它干透,4到6小时,再沾一层,再等。总共要挂7到10层,制壳本身就要两到三天。这15天的窗口里还排着蜡模组合修整、焙烧(十几个小时),以及和车间其他订单一起的排产批次——挂浆房不是为你一个订单开的。
有人想用烘干房加速。试过。烘太快壳会裂,壳一裂,浇铸时铜水从裂缝渗出来,这件就废了。废了怎么办?蜡模重新做,7天白费。所以这一步宁可慢,宁可等——等的时间不是浪费,是给型壳足够的强度。
铜锭放进中频感应炉,通电加热。炉门打开的一瞬间,空气都是烫的。
铜水要到1100℃才能浇。低于这个温度流动性不够,铸出来有缩孔——铜件内部有气泡,表面看不出来,但用久了会从薄弱处裂开。浇铸的过程很快,几十秒。铜水倒进预热过的型壳里,然后等它自然冷却到室温,至少八个小时——降温太快会产生热应力,后面一打磨就可能开裂。
浇铸这一步的报废率大概8%到12%。废品区我看过,堆得半人高。不是工艺不行——是铜水在1100℃时的流动方向、冷却速度、型壳状态,变量太多,任何一个偏差就废。废了的件不是修,是熔了从头来:7天蜡模加15天制壳加1天浇铸,全废。这也是为什么一个订单的同套铸件尽量同炉浇铸——降低批次差异,也控制废品成本。
浇铸完、清壳完、切割浇道完,到打磨车间。三个师傅,每人一张工作台,不同目数的砂纸从粗到细,一遍一遍磨。一根茶几腿,普通款磨两天,高定的四天。
我注意过一个细节:陈师傅的手套指尖磨穿了,露出来的手指直接接触铜件。我问他为什么不换,他说换新的手感不对,摸不出铜面平整不平整。这个细节我记了很久——机器能打磨,但到了最后的"手感确认",还是得靠人。
铸出来的铜件是灰色的,跟"好看"一点关系没有。后面的8道表面处理,才是它变成铜艺的关键:粗磨、细磨、精磨、化学显色、做旧、上保护层、封蜡、质检。
3道处理和8道处理出来的东西放在一起,差距一眼可见:3道的像喷了一层金漆,没有从材料里透出来的温润感;8道的颜色浑厚、光泽内敛,不同光线不同角度呈现不同层次。这不是玄学——是化学试剂在不同浓度、不同时间下对铜表面的反应深度不同。
省了工序的铜家具,时间会替你验收:半年后颜色开始发花,一年后局部氧化发黑。因为你买的不是"铜艺",是"铜色"。
最后十天是质检和组装。21道工序全检,任何一道不过就回炉——不是返修,是熔了重来。
铜木结合是另一个关键点。铜和木头的热胀系数不同,直接打螺丝拧上去,几年后螺丝松动,铜件和木头之间出现缝隙。我们用的是嵌入式专用连接件,铜木之间留有弹性间隙——这个连接件是定制的,不是五金市场买的通用螺丝。铜木接触界面另做了防腐蚀隔离处理,这项结构我们有专利(拾刻目前持有专利73项,含外观设计60余项)。
组装完再检一遍,确认无误,定制木架包装出货。
我用一个朴素的方式回答。一张铜艺沙发,假设8万6,按室内五十年不锈蚀的材料特性算:每年使用成本等于86000除以50,约1720元,每天不到5块钱。你每天花不到5块钱,坐在一张五十年不氧化、越用越润的沙发上。
"越用越好看"不是形容词,是铜的物理特性:铜随时间和空气反应生成一层包浆,新铜的明亮光泽,用十年变成温润的哑金色,用二十年变成深棕色的岁月质感。不是旧,不是脏——是时间留下的痕迹,每一件都不一样。
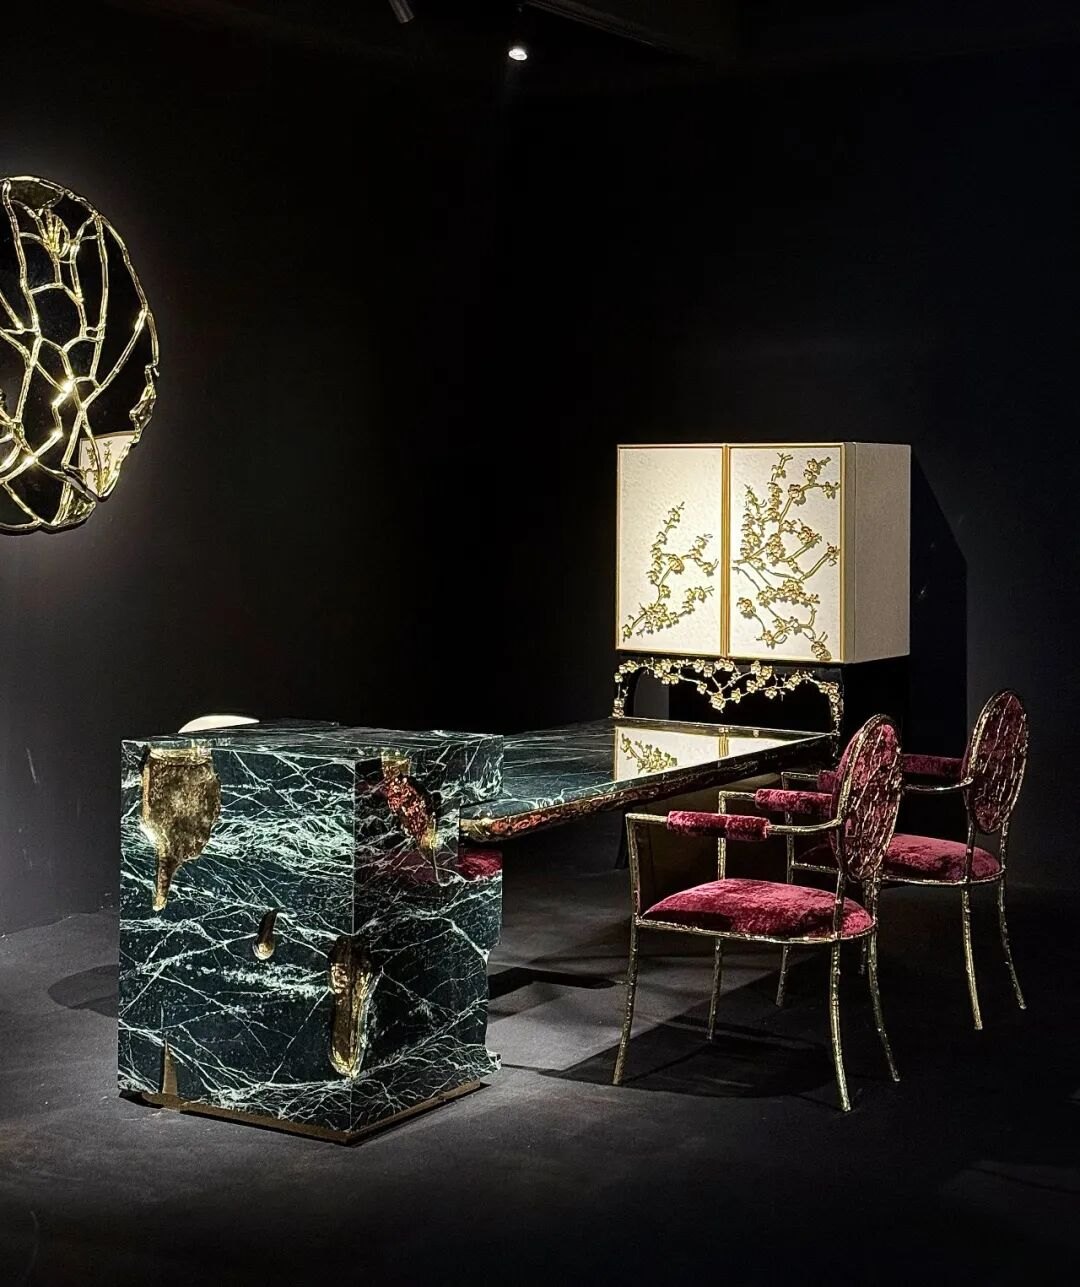
展厅实景:铸铜框架家具在灯光下的最终呈现
蜡模雕刻、挂浆干燥、焙烧浇铸、自然冷却、8道表面处理,每一段都是工艺链本身需要的时间。可以压缩的部分只有排产等待——加急订单可协调排产提前,工艺环节的 days 数压不动,压了出问题的成本远高于省下的时间。
工厂承担。报废件熔化回炉重来,不计入客户货款——这也是铜艺定制报价里含"损耗与品控成本"的原因,报价显著低于市场均值的工厂,往往在这一环节偷工。
3D打印精度够用,但表面有层纹,铸后打磨要多花两天;复杂纹样的叶弧变化靠手工刀感实现,打印件的手感差异一眼可辨。对造型简单、纹样少的部件,打印可作为辅助;核心部件仍以手工蜡模为准。